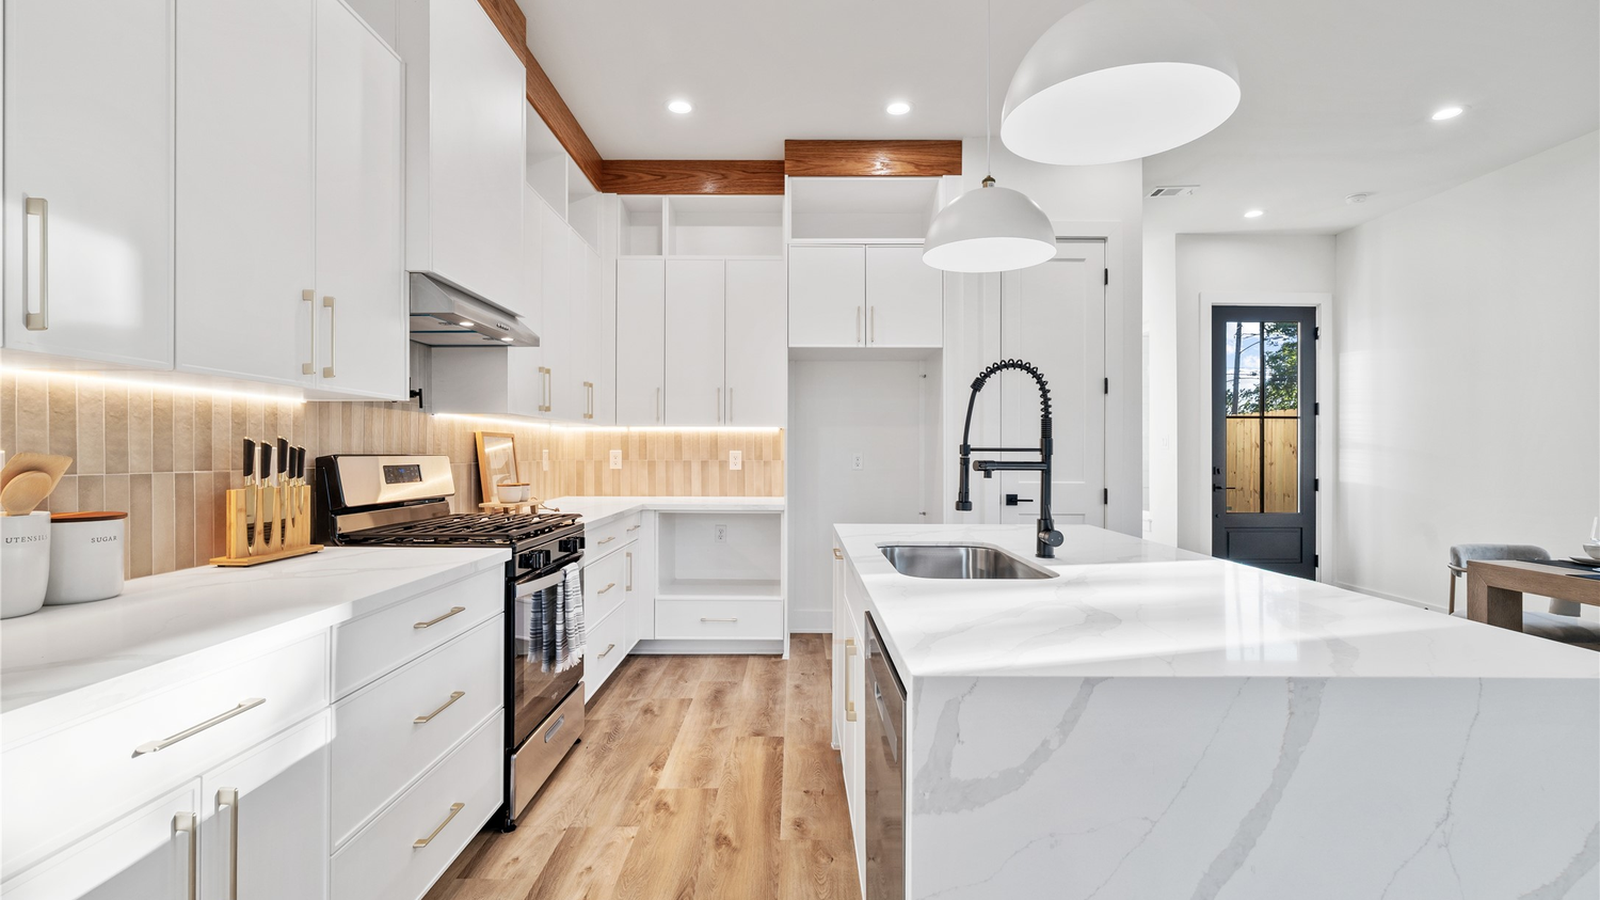
2026-03-04 · 工艺技术
开孔是台面加工中最容易出问题的环节。孔位偏移、边角崩裂、开孔后板面应力集中,这些问题多数来自开孔方式。
手工开孔依赖角磨机与曲线锯,师傅经验足也能做得很漂亮,但孔位的直线度与圆角一致性受手感影响。批量项目里,二十套台面的孔位尺寸可能出现两三毫米的差异,水槽安装时就需要现场修边。
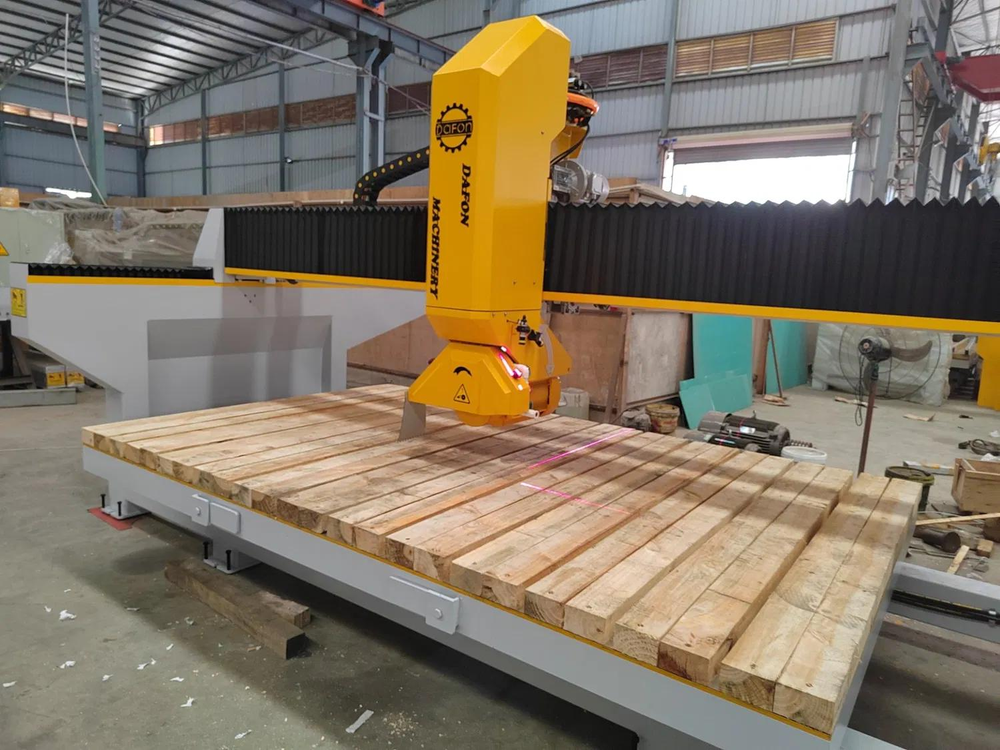
数控桥切配合水刀或成型刀开孔,孔位由程序控制,直线度与圆角半径统一。四角做 R10 到 R15 的圆角,能有效缓解应力集中,减少使用中的裂纹扩展。
开孔位置也有讲究。孔边到板边至少保留 50mm,两个孔之间保留 80mm 以上;灶具孔下方如果没有柜体支撑,需要在台面背面加衬板,避免局部受力过大。
我们现在的做法是:批量项目统一走数控开孔,单件定制允许手工开孔,但要求先画线、后开孔,四角必须倒圆角。开孔完成后用砂纸修边,再做一次边部防水处理。
四大系列常备色号均可寄送,10×10cm 与 20×20cm 两种规格,下单后可抵扣样品费。